دانشنامه SMDPCB
عیوب رایج لحیمکاری SMT و روش پیشگیری
مقاله فنی قابل ویرایش با Elementor

Bridge، Tombstone، Open، Void، Solder Ball و قطعه جابهجا را از روی نشانهها، علتهای احتمالی و دادههای SPI (Solder Paste Inspection — بازرسی خمیر لحیم)، AOI (Automated Optical Inspection — بازرسی نوری خودکار) و Reflow عیبیابی کنید.
# عیبهای رایج مونتاژ SMT و راه پیشگیری از آنها
پاسخ کوتاه
روش درست عیبیابی
عیب مونتاژ معمولاً فقط یک علت ندارد. طراحی پد، مقدار خمیر قلع، جایگذاری قطعه، دمای کوره و نحوه نگهداری قطعات همگی اثر میگذارند. نوع عیب، محل تکرار آن، وضعیت چاپ خمیر و نمودار دمای کوره را کنار هم ببینید تا علت اصلی برطرف شود.
- عیب را با تعریف قابل اندازهگیری طبقهبندی کنید.
- نرخ و الگوی وقوع را ثبت کنید: یک قطعه، یک سمت، یک ناحیه پنل یا تصادفی؟
- داده پیش از Reflow را از SPI/Placement بررسی کنید.
- پروفایل واقعی روی برد را اندازه بگیرید.
- طراحی Pad/Paste/Mask و قابلیت ساخت را کنترل کنید.
- آزمایش اصلاحی محدود انجام دهید و نتیجه را آماری بسنجید.
اتصال ناخواسته دو پایه با قلع
پل لحیم اتصال ناخواسته بین Padهاست. علتهای احتمالی:
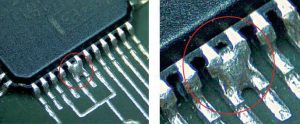
- حجم Paste زیاد یا Aperture نامناسب
- Registration ضعیف چاپ
- Slump خمیر یا پروفایل نامناسب
- فاصله/Mask Dam ناکافی
- قطعه جابهجا یا Lead خمشده
بلندشدن یک سر قطعه دوپایه
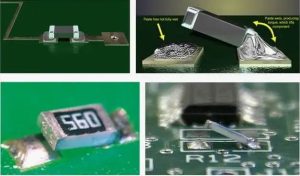
یک سر قطعه Chip بلند میشود. نیروهای ترشوندگی نامتعادل، گرمشدن نامتقارن، Paste یا Pad نامتقارن و Placement نامناسب از عواملاند.
اقدام: هندسه دو Pad و Aperture، جرم مس متصل، جهت نسبت به Conveyor و پروفایل Soak/Reflow را مقایسه کنید. تنها افزایش Paste لزوماً مشکل را حل نمیکند.
قطع اتصال و کمبود قلع
اتصال باز ممکن است از Paste کم، Clogged Aperture، Pad اکسید، پایه Coplanar نبودن، Head-in-Pillow یا Placement ناقص ناشی شود. برای BGA (Ball Grid Array — آرایه شبکهای توپی)، X-Ray و تحلیل مقطع ممکن است لازم باشد.
حفره داخل اتصال لحیم
Void فضای خالی داخل اتصال است. Flux Volatile، Escape Path محدود، Thermal Pad بزرگ، Via باز و پروفایل روی آن اثر دارند. اهمیت Void به محل، درصد، کاربرد حرارتی/مکانیکی و معیار پذیرش محصول بستگی دارد. یک حد عمومی برای همه Packageها مناسب نیست.
گلولههای ریز قلع
گویچههای لحیم میتوانند از Paste اضافی، فشردهشدن خمیر زیر قطعه، رطوبت، Heating سریع یا طراحی Aperture ناشی شوند. Home-plate یا کاهش Paste در برخی Chipها کمک میکند؛ باید با آزمایش خط تأیید شود.
جابهجایی یا کجشدن قطعه
مقداری Self-alignment در Reflow رخ میدهد، اما Offset زیاد، Paste نامتعادل، Footprint غلط یا Vision/Nozzle نامناسب قطعه را جابهجا نگه میدارد. Preview CPL (Component Placement List — فهرست جایگذاری قطعات) و کیفیت Placement قبل از کوره مهماند.
نچسبیدن درست قلع به سطح
آلودگی، اکسید، Finish نامناسب، خمیر منقضی یا پروفایل ناکافی مانع ترشوندگی میشوند. Pad، Lead و خمیر را جداگانه بررسی و شرایط انبار و MSL (Moisture Sensitivity Level — سطح حساسیت به رطوبت) را ثبت کنید.
جدول تشخیص سریع
| عیب | ابتدا چه دادهای را ببینیم؟ |
|---|---|
| Bridge | SPI Volume/Offset و Mask Dam |
| Tombstone | تقارن Deposit و پروفایل دو سمت قطعه |
| Open | SPI، Coplanarity و X-Ray |
| Void | Aperture Pattern، Via و Reflow Profile |
| Misalignment | CPL/Rotation، Fiducial و Placement Log |
| Poor Wetting | Finish، Lot خمیر، Storage و Profile |
چکلیست پیشگیری
- Footprint و Paste Pattern تأیید شدهاند.
- Stencil و خمیر با Fine-pitch سازگارند.
- SPI Trend ثبت میشود.
- Profile روی برد واقعی اندازهگیری شده است.
- MSL، Bake و Handling قطعات کنترل میشود.
- معیار پذیرش عیب پیش از تولید تعریف شده است.
- Rework و علت ریشهای جدا ثبت میشوند.
منابع
- NASA (National Aeronautics and Space Administration — اداره ملی هوانوردی و فضایی) Printed Circuit Board Inspection and Quality: https://ntrs.nasa.gov/api/citations/20180005658/downloads/20180005658.pdf
- NASA Comparative Study of Inspection: https://ntrs.nasa.gov/api/citations/20080017496/downloads/20080017496.pdf
- JLCPCB Stencil Opening Standard: https://jlcpcb.com/help/article/opening-process-standard-of-stencil