دانشنامه SMDPCB
استنسیل SMT
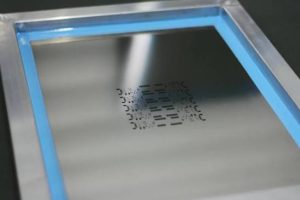
ضخامت استنسیل و اندازه روزنههای آن مقدار خمیر قلع روی هر پد را تعیین میکند. استنسیل ضخیم برای قطعات بزرگ خمیر بیشتری میگذارد، اما خمیر ممکن است از روزنههای بسیار ریز خوب جدا نشود. انتخاب درست به کوچکترین فاصله پایهها، پد حرارتی قطعات بزرگ، نوع خمیر و روش چاپ بستگی دارد. یک ضخامت ثابت برای همه بردها مناسب نیست.
استنسیل چه کاری انجام میدهد؟
استنسیل ورق نازکی با بازشوهای کنترلشده است که Squeegee (کاردک) خمیر را از آن عبور میدهد. حجم نظری رسوب تقریباً تابع مساحت پد و ضخامت ورق است، اما نتیجه ی واقعی به هندسه دیواره، پوشش، اندازه ذرات خمیر، سرعت جدایش و تنظیم چاپگر وابسته است.
تعارض اصلی طراحی
- فوتپرینت های0201 و کوچکتر و برخی BGA (Ball Grid Array — آرایه شبکهای توپی)ها به پد های کوچک و ورق نازکتر نیاز دارند.
- کانکتور، Shield، Power Pad ممکن است خمیر بیشتری بخواهند.
چرا خمیر قلع از بعضی روزنهها خوب خارج نمیشود؟
در روزنه های مستطیلی، نسبت سطح بازشو به سطح دیواره یکی از شاخصهای قابلیت آزادشدن خمیر است. هرچه سوراخ کوچکتر و استنسیل ضخیمتر شود، خمیر بیشتر به دیواره متکی میماند. مقدار پذیرش به فناوری Laser Cut، پرداخت دیواره، نوع خمیر و تجهیزات وابسته است؛ مونتاژکننده باید معیار خود را اعلام کند.
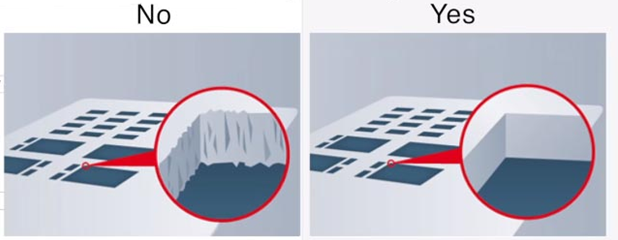
روشهای معمول اصلاح روزنه
کوچککردن روزنه
کوچککردن سوراخ نسبت به Pad میتواند Bridge (اتصال کوتاه) را کم کند، اما کاهش افراطی سوراخ اتصال ضعیف و نا مطمئن میسازد.
تقسیم پد حرارتی به چند پنجره
Thermal Pad بزرگ به چند پنجره تقسیم میشود تا حجم، Outgassing و Void مدیریت شود. درصد خمیر قلع مورد نیاز پد یک عدد جهانی نیست؛ Datasheet قطعه، نیاز حرارتی و X-Ray نتیجه را تعیین میکنند.

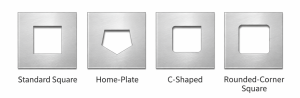
گردکردن گوشهها
گوشه گرد میتواند چاپ و Cleaning را بهبود دهد و تجمع خمیر در گوشه را کاهش دهد.
ضخامت را چگونه انتخاب کنیم؟
- کوچکترین Aperture و Pitch را فهرست کنید.
- بزرگترین نیاز حجم خمیر را مشخص کنید.
- Area Ratio را با معیار چاپخانه بسنجید.
- نوع خمیر و Powder Size را تعیین کنید.
- Step Stencil یا Aperture Modification را بررسی کنید.
- خروجی Paste Layer را با BOM (Bill of Materials — فهرست مواد و قطعات)/DNP (Do Not Populate — قطعه نصب نشود) هماهنگ کنید.
- First Article را با SPI (Solder Paste Inspection — بازرسی خمیر لحیم) و X-Ray/Visual ارزیابی کنید.
- تغییرات موفق را در Design Rule و Library ثبت کنید.
تراشه صنعت در سفارش استنسیل ضخامتهای متعددی ارائه و اعلام میکند در صورت انتخاب مهندسی، ویژگی Gerber را مبنا قرار میدهد.
استنسیل روی برد و زیر برد
برای برد دوطرفه، ترتیب مونتاژ، جرم قطعات، نوع چسب و دو پروفایل Reflow مهماند. قرار دادن Apertureهای Top و Bottom روی یک استنسیل بدون فریم ممکن است برای نمونه دستی مفید باشد، اما در تولید انبوه باعث کندی فرایند تولید می شود.
اشتباهات رایج
- برابر گرفتن Paste و Copper برای همه Packageها
- باز گذاشتن Via داخل Thermal Pad که باعث نفوذ قلع مذاب به پشت برد می گردد
- استفاده از استنسیل ضخیم برای Fine-pitch
- ویا روی پد
- قضاوت کیفیت فقط با ظاهر قبل از Reflow
چکلیست
- کوچکترین و بزرگترین نیاز Paste مشخص است.
- ضخامت با Area Ratio و خمیر سازگار است.
- Thermal Padها Window Pane مناسب دارند.
- Top/Bottom و جهت استنسیل روشن است.
منابع
- JLCPCB Stencil Ordering Instructions: https://jlcpcb.com/help/article/instructions-for-stencil-order
- JLCPCB Stencil Opening Standard: https://jlcpcb.com/help/article/opening-process-standard-of-stencil
- AdvancedPCB PCB (Printed Circuit Board — برد مدار چاپی) Assembly Process: https://www.advancedpcb.com/en-us/resources/blog/pcb-assembly-101/